

Система термохимической промывки пресс-форм: цена от производителя
2026-10-11
- Система термохимической промывки пресс-форм: технологические особенности и факторы ценообразования
- Факторы, влияющие на стоимость системы термохимической промывки
- Технические характеристики и параметры выбора
- Интеграция производственного опыта: подход ООО «Ляонин Годин»
- Сравнение технологий очистки: почему термохимия?
- Практические сценарии применения
- Рекомендации по закупке и эксплуатации
- Часто задаваемые вопросы (FAQ)
- Заключение и следующие шаги
Система термохимической промывки пресс-форм: технологические особенности и факторы ценообразования
Эффективность литьевого производства напрямую зависит от состояния инструментальной базы. Накопление нагара, окислов и полимерных остатков в каналах охлаждения и на рабочих поверхностях матриц приводит к браку продукции, увеличению цикла литья и преждевременному износу дорогостоящего оборудования. Система термохимической промывки пресс-форм представляет собой комплексное решение для глубокой очистки инструментов без их механического разбора или применения абразивных методов, способных повредить геометрию детали. В условиях современного промышленного предприятия, где время простоя измеряется тысячами рублей в минуту, выбор правильной технологии регенерации форм становится критическим фактором экономической безопасности.
В 2026 году рынок промышленного очистного оборудования предлагает множество решений, однако не все они одинаково эффективны для специфических задач литья под давлением. Цена от производителя на такие системы варьируется в широких пределах, что часто сбивает с толку закупщиков и главных инженеров. Понимание того, из чего складывается стоимость оборудования, какие технические параметры являются определяющими и как избежать скрытых затрат на эксплуатацию, позволяет оптимизировать бюджет и выбрать установку, которая окупится за счет снижения процента брака и увеличения ресурса пресс-форм.
Принцип работы и ключевые компоненты установки
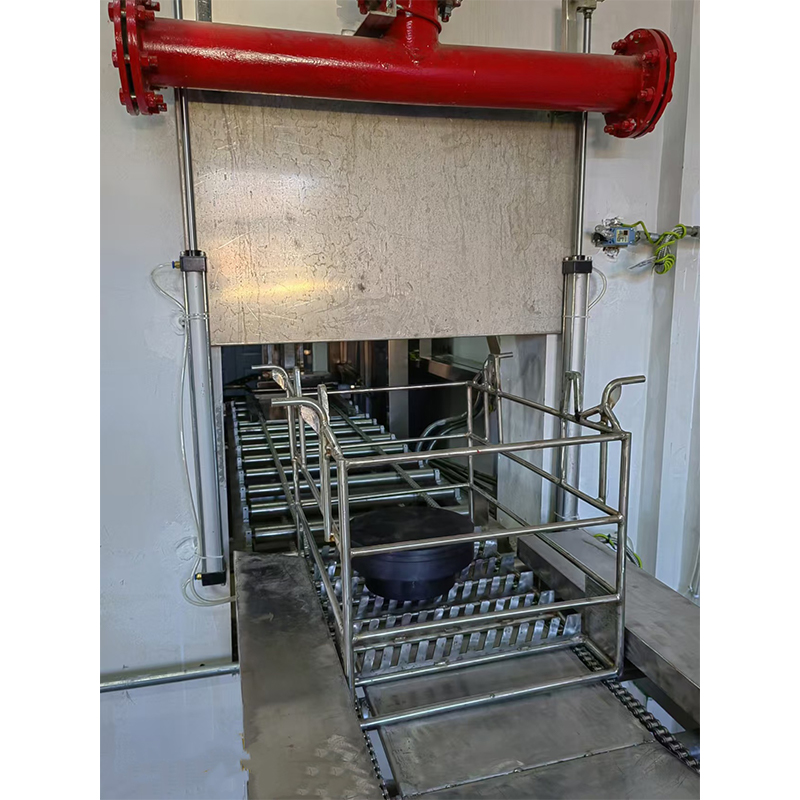
Термохимическая очистка основана на синергетическом эффекте высокой температуры и химически активных реагентов. В отличие от традиционной пескоструйной обработки или ручной чистки, этот метод проникает в микропоры металла и сложные внутренние каналы, недоступные для механического воздействия. Процесс происходит в герметичной камере, где нагревательные элементы поддерживают заданную температуру раствора, а циркуляционный насос обеспечивает постоянный обмен жидкости у поверхности очищаемой детали.
Основные узлы современной системы включают:
- Нагревательный модуль: Обеспечивает быстрый выход на рабочую температуру (обычно от 60°C до 90°C, в зависимости от типа загрязнений). Точность поддержания температуры критична для предотвращения термических деформаций самой формы.
- Реакционная камера: Изготавливается из коррозионностойких материалов, таких как нержавеющая сталь AISI 316L или титановые сплавы, чтобы противостоять агрессивному воздействию кислотных или щелочных растворов.
- Система фильтрации и рециркуляции: Удаляет взвешенные частицы нагара из раствора, продлевая срок службы химии и предотвращая повторное осаждение грязи на форму.
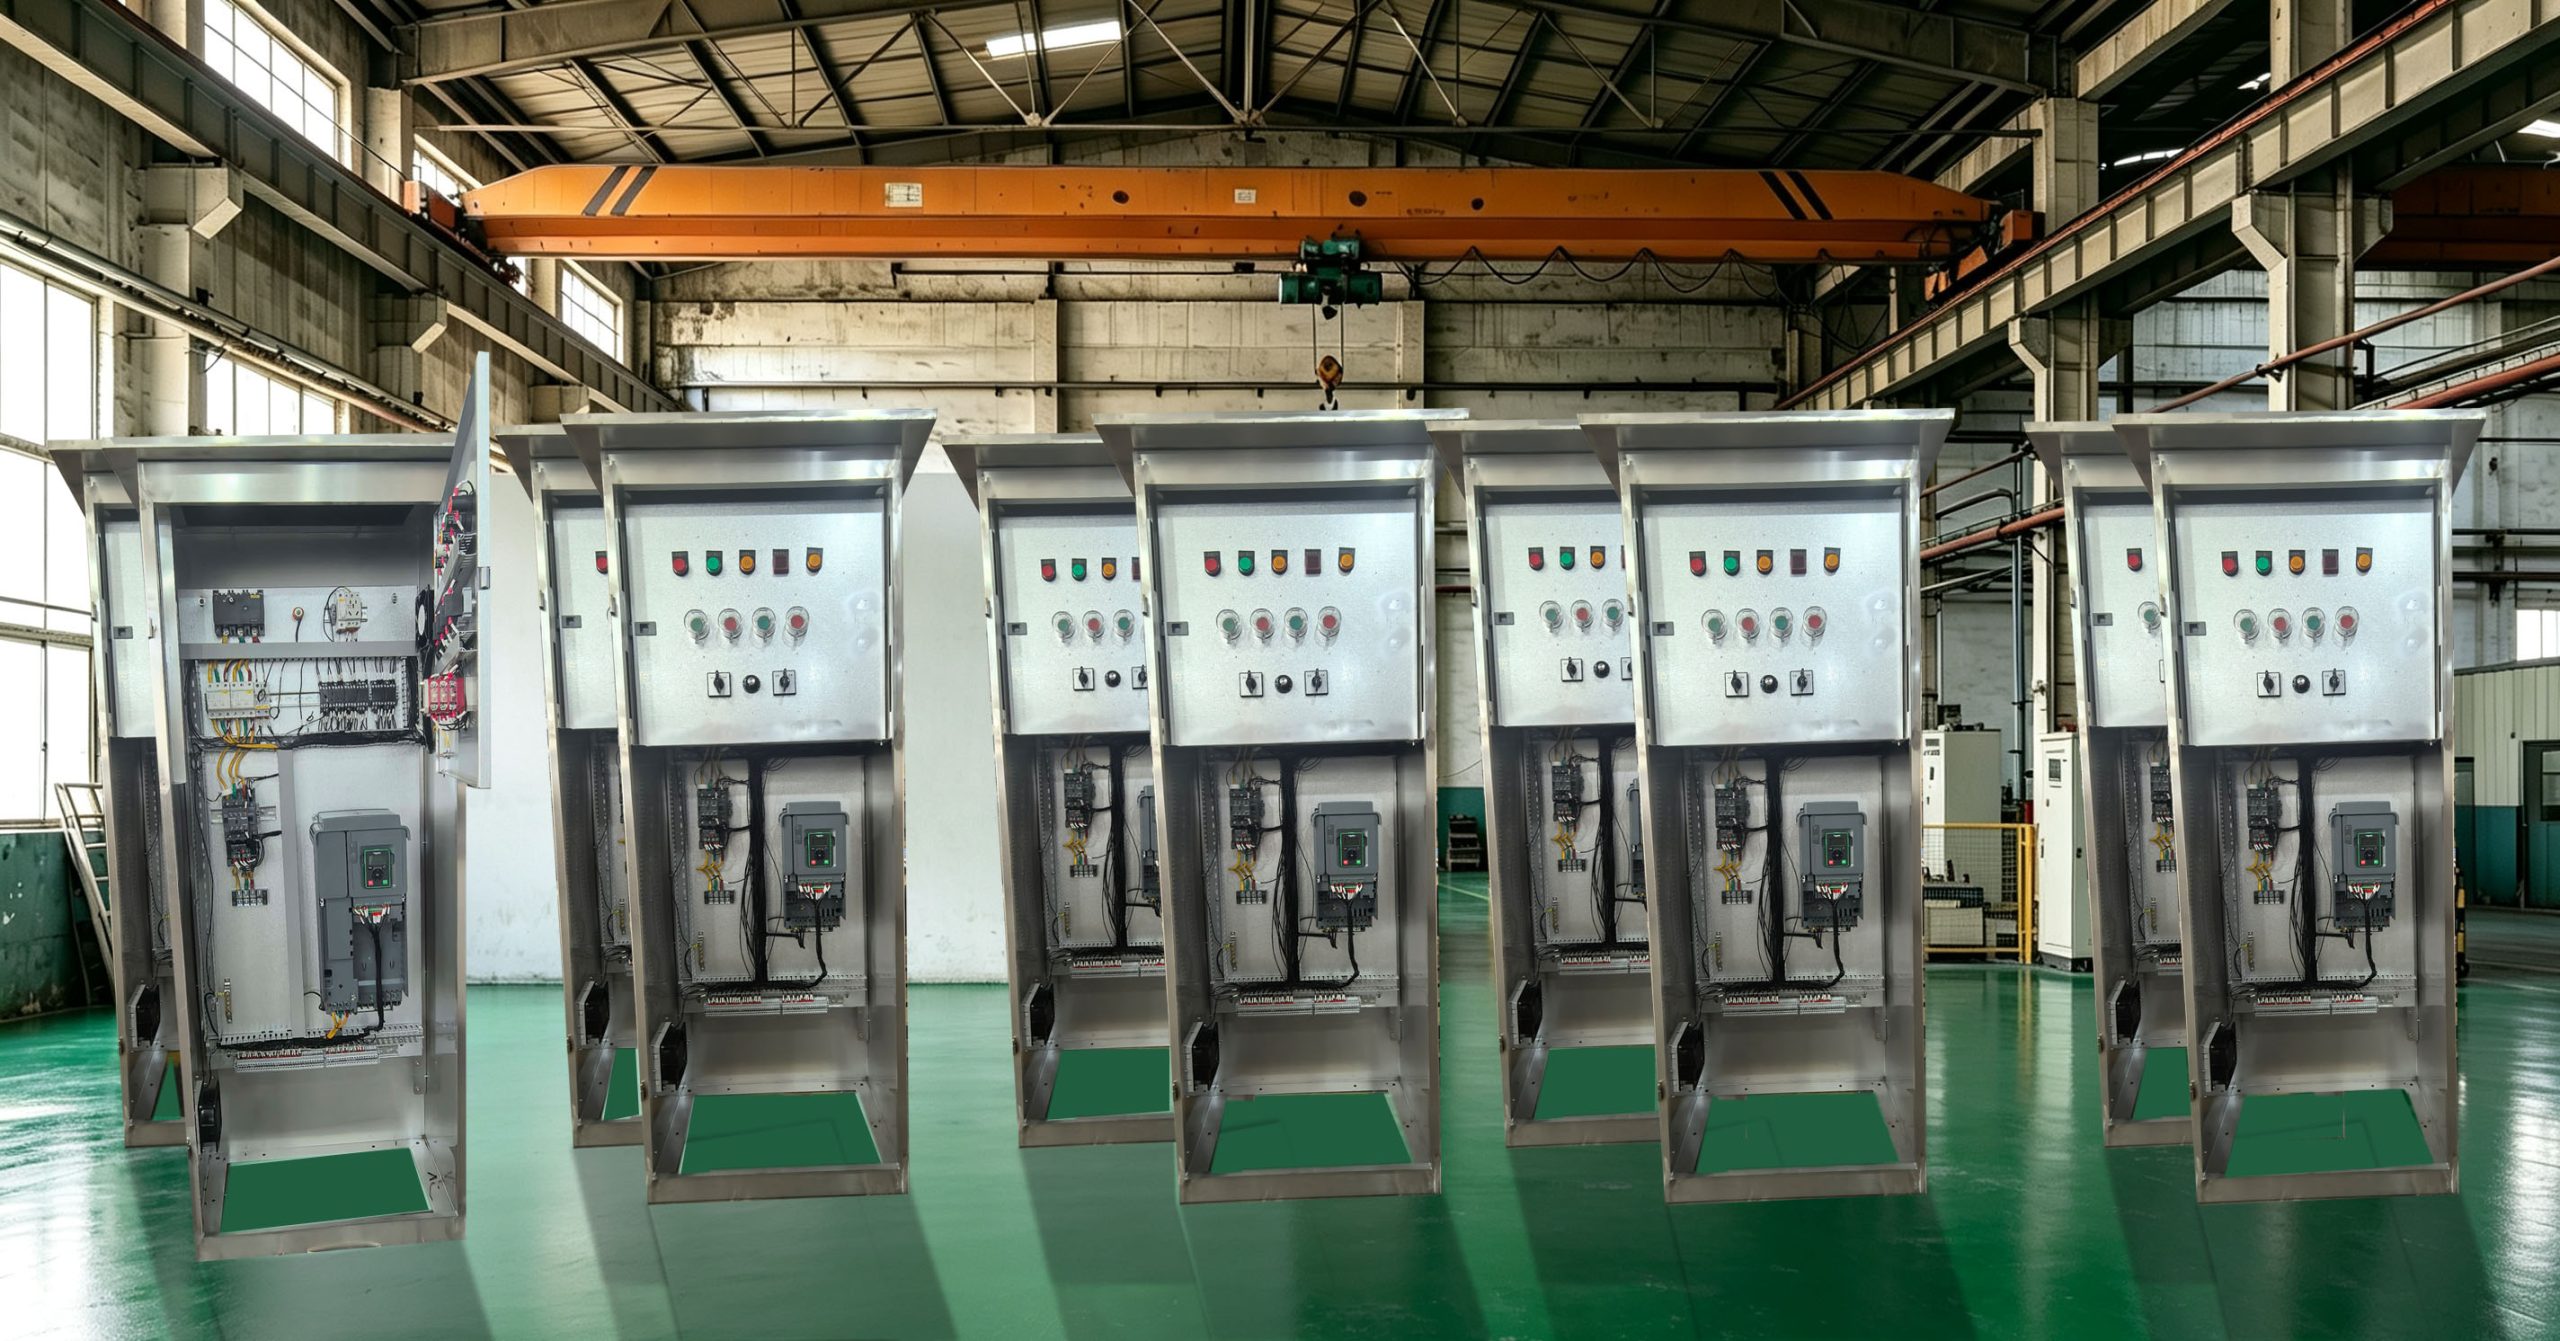
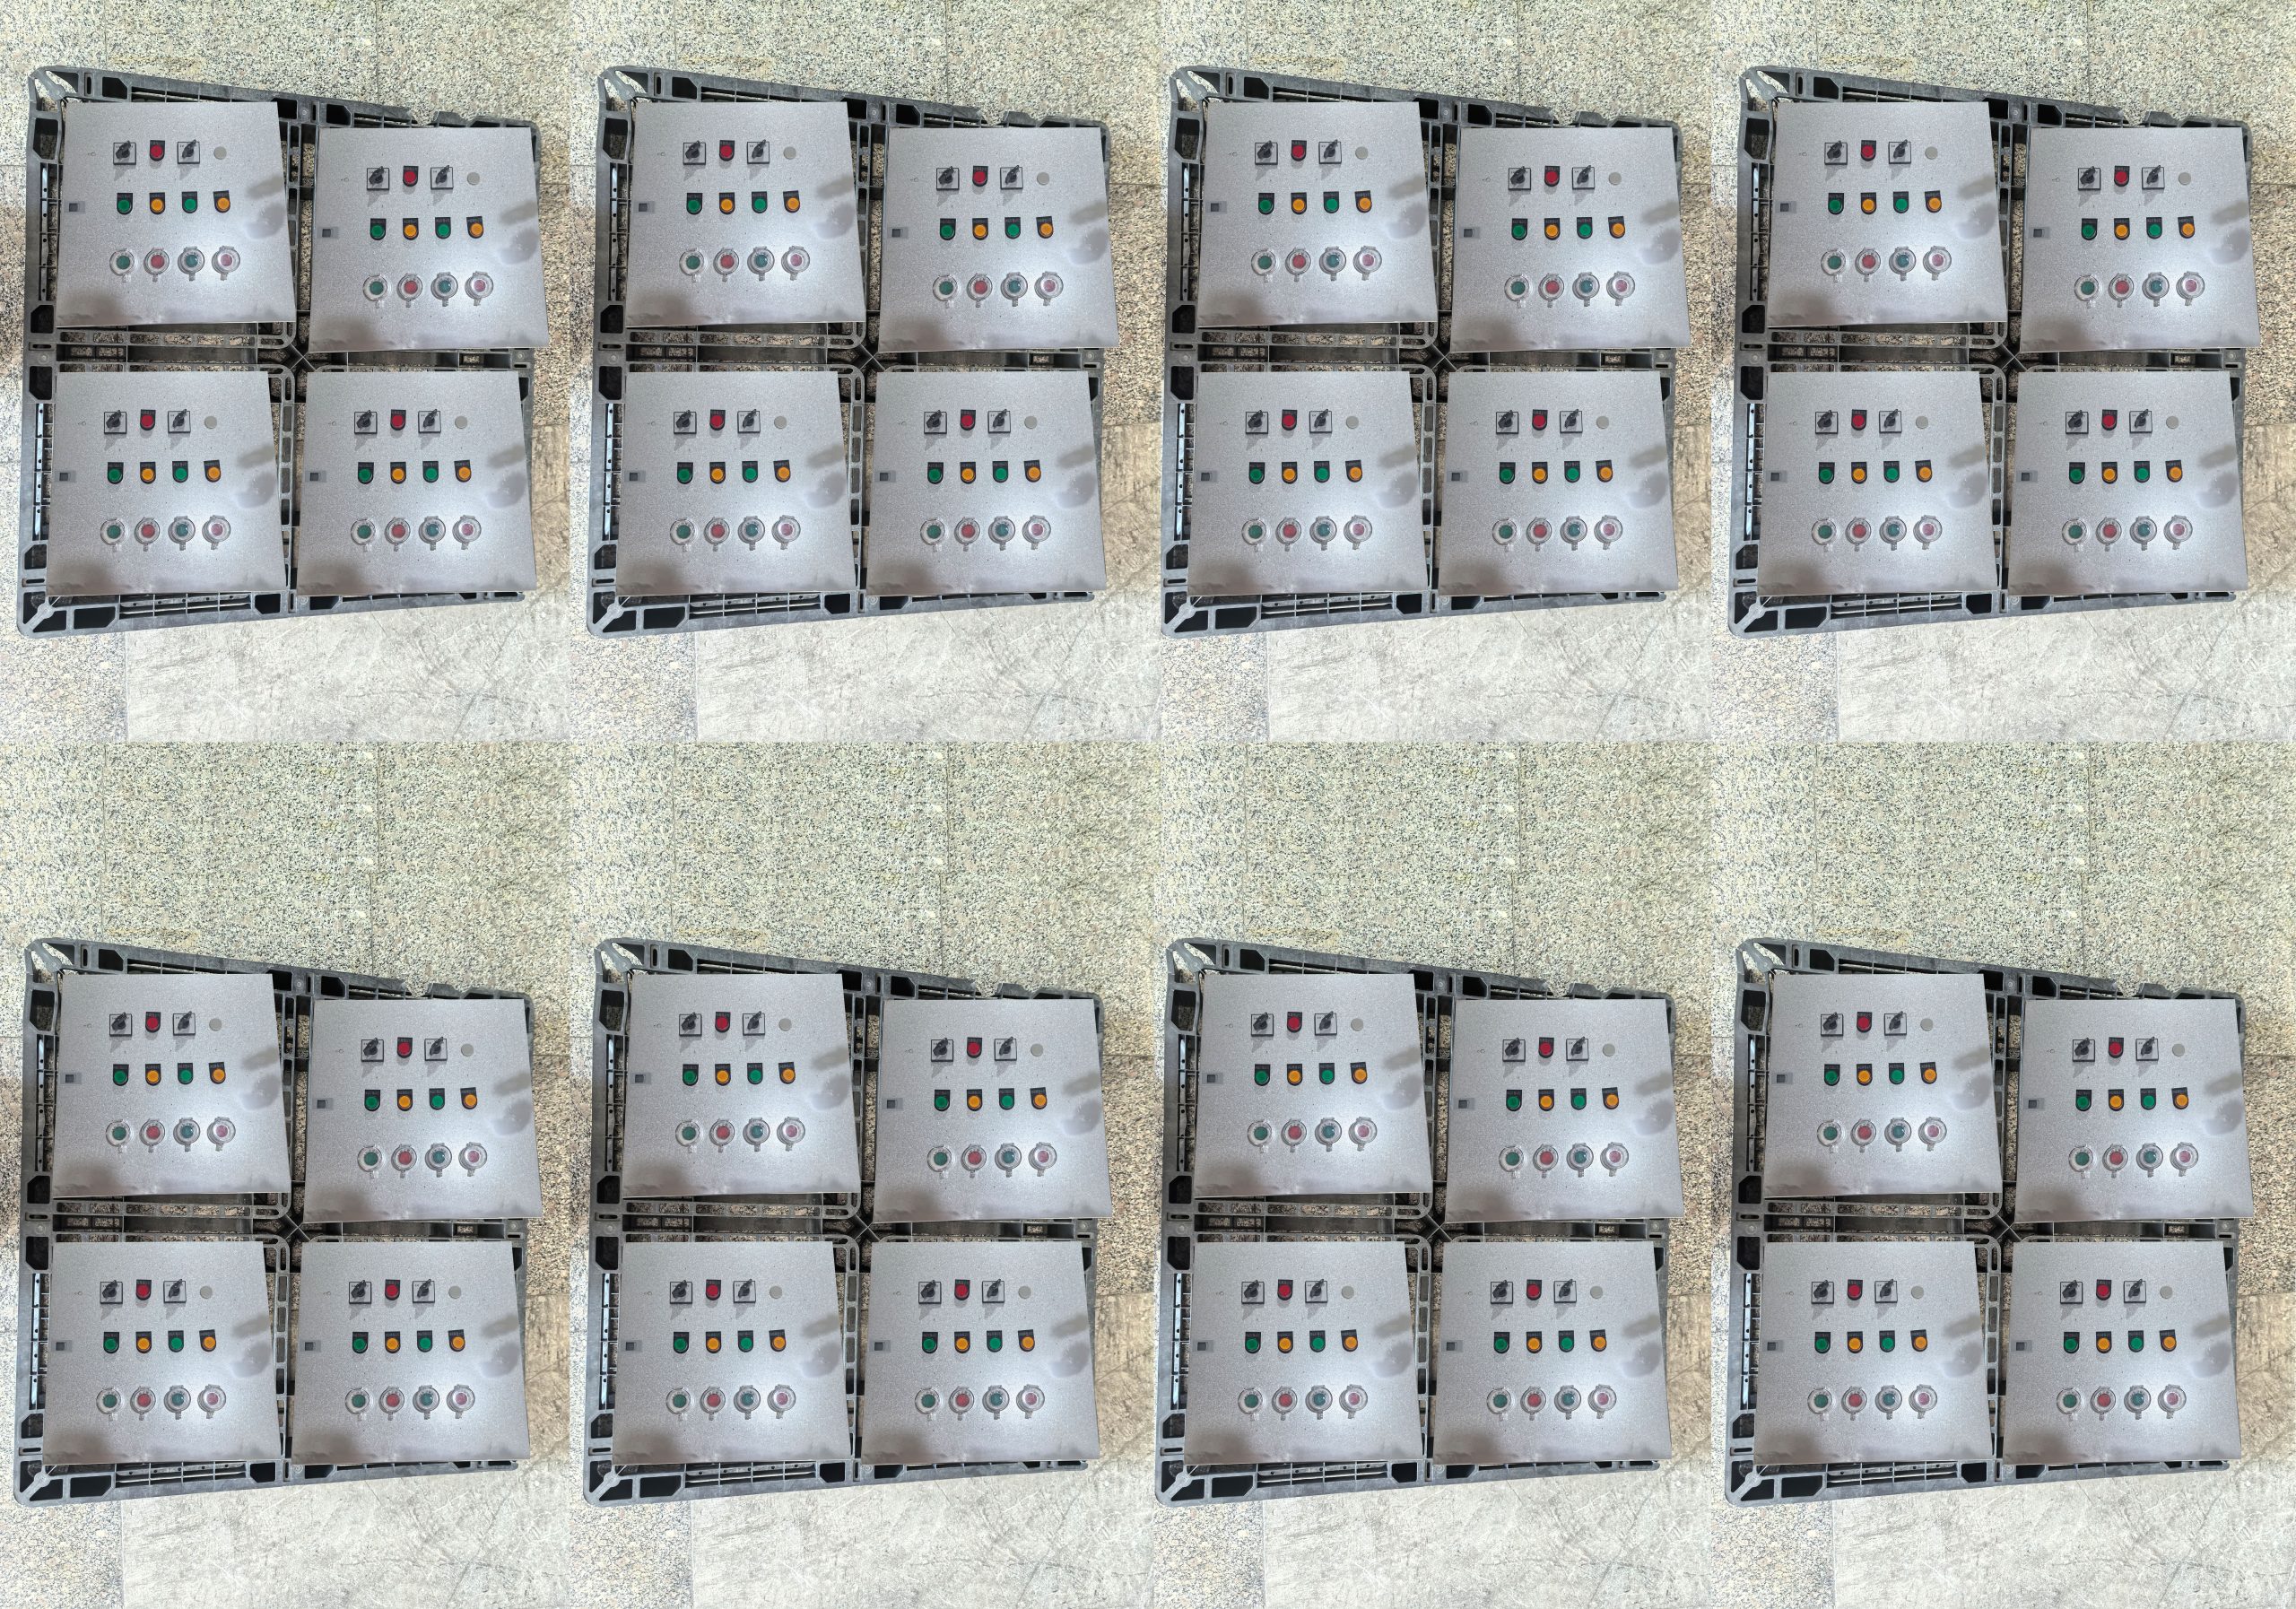
- Блок управления (ПЛК): Позволяет задавать индивидуальные программы очистки для разных типов форм, контролируя время экспозиции, температуру и интенсивность циркуляции.
Инженерный опыт показывает, что наличие интеллектуальной системы управления является не просто удобством, а необходимостью. Автоматизация процесса исключает человеческий фактор: оператор не может «передержать» форму в растворе, что могло бы привести к вытравливанию металла или повреждению уплотнений.
Факторы, влияющие на стоимость системы термохимической промывки
Когда промышленное предприятие рассматривает вопрос закупки оборудования, первый запрос часто звучит как «система термохимической промывки пресс-форм цена». Однако единого прайс-листа не существует, так как каждая установка конфигурируется под конкретные производственные задачи. Стоимость формируется из нескольких ключевых компонентов, понимание которых помогает вести предметный диалог с производителем.
Материалоемкость и конструктив камеры
Объем реакционной камеры определяет габариты форм, которые можно в ней обрабатывать. Для мелких деталей (например, медицинских шприцев или электронных компонентов) достаточно компактных установок объемом 50–100 литров. Для крупногабаритных автомобильных бамперов или панельных деталей требуются камеры объемом от 500 литров и более. Использование высоколегированных сталей или композитных материалов для корпуса увеличивает начальную стоимость, но существенно снижает затраты на ремонт и замену камеры в долгосрочной перспективе.
Тип нагревательных элементов и энергоэффективность
Скорость нагрева и стабильность температуры зависят от мощности и типа ТЭНов. Промышленные системы оснащаются мощными нагревателями, способными быстро компенсировать теплопотери при загрузке холодной формы. Энергоэффективные модели, оснащенные теплоизоляцией нового поколения и рекуперацией тепла, могут стоить дороже на этапе покупки, но снижают операционные расходы на электроэнергию на 20–30%.
Уровень автоматизации и интеграция
Базовые модели предлагают ручное управление температурой и таймером. Продвинутые системы, такие как разрабатываемые специалистами ООО «Ляонин Годин Производство Автоматизированного Электромеханического Оборудования», интегрируются с заводскими системами учета. Они позволяют сохранять логи циклов, отслеживать расход химических реагентов и прогнозировать необходимость обслуживания. Наличие сенсорного интерфейса, возможности удаленного мониторинга и диагностики через промышленные протоколы связи также влияет на итоговую цену.
Системы безопасности и экологичности
Работа с химическими реагентами требует строгого соблюдения норм охраны труда. Системы, оснащенные датчиками утечки, аварийными клапанами сброса давления, системами нейтрализации отходящих газов и автоматической блокировкой крышки во время рабочего цикла, стоят дороже. Однако экономия на системах безопасности недопустима, так как риски для персонала и окружающей среды многократно превышают разницу в стоимости оборудования.
Технические характеристики и параметры выбора
При выборе оборудования необходимо ориентироваться не только на цену, но и на технические спецификации, которые должны соответствовать профилю вашего производства. Ниже приведена таблица сравнительных параметров, характерных для различных классов установок.
| Параметр | Базовая модель | Промышленная модель | Премиум/Автоматизированная |
|---|---|---|---|
| Объем камеры, л | 50 – 150 | 200 – 600 | 600 – 2000+ |
| Диапазон температур, °C | 40 – 80 | 40 – 95 | 30 – 100 (с точностью ±1°C) |
| Материал камеры | Нержавеющая сталь AISI 304 | Нержавеющая сталь AISI 316L | AISI 316L / Титан / Спецсплавы |
| Управление | Механическое / Простое электронное | ПЛК с дисплеем | Сенсорный интерфейс, IoT, удаленный доступ |
| Фильтрация | Отсутствует или грубая | Многоступенчатая картриджная | Автоматическая обратная промывка, ультрафильтрация |
| Безопасность | Базовая защита от перегрева | Датчики уровня, давления, температуры | Полный комплекс датчиков, газоанализаторы, аварийная вентиляция |
Важно отметить, что конкретные параметры зависят от модификации и требований заказчика. Например, для литья технических пластмасс с высоким содержанием наполнителей (стекловолокно, минералы) требуется более агрессивный химический режим и усиленная фильтрация, чем для литья чистых полиолефинов.
Интеграция производственного опыта: подход ООО «Ляонин Годин»
Выбор поставщика оборудования — это не просто транзакция, а начало долгосрочного партнерства. ООО «Ляонин Годин Производство Автоматизированного Электромеханического Оборудования» демонстрирует подход, основанный на глубоком понимании промышленных процессов. Расположенное в городе Даньдун, провинция Ляонин, предприятие сочетает в себе функции научно-исследовательского центра, производственной базы и торгового партнера.
Производственная инфраструктура компании занимает более 3000 квадратных метров и оснащена современным оборудованием, включая лазерные резаки и автоматические сварочные аппараты. Это позволяет обеспечивать высокую точность изготовления корпусов и внутренних компонентов систем промывки. Наличие в штате 5 старших инженеров и 22 технических специалистов с высшим образованием гарантирует, что каждое решение проходит строгий технический контроль.
Сертифицированная система менеджмента качества ISO 9001:2000, внедренная на предприятии, означает, что каждый этап — от проектирования до финального тестирования — документируется и проверяется. Инвестиции в размере 25% от чистой прибыли в научно-техническое развитие позволяют компании постоянно модернизировать оборудование и внедрять новые решения, такие как улучшенные системы нейтрализации отходов и энергоэффективные нагревательные контуры.
Опыт реализации проектов для таких партнеров, как ООО «Бэньси Сталелитейная Группа» и ООО «Нортерн Хуацзинь Кемикал Индастри Групп», подтверждает способность компании поставлять надежное оборудование для сложных промышленных сред. Акцент на адаптивности к специфике заказчика означает, что система промывки может быть настроена под уникальные геометрические параметры ваших пресс-форм и специфические типы загрязнений.
Сравнение технологий очистки: почему термохимия?
Для принятия обоснованного решения полезно сравнить термохимическую промывку с альтернативными методами, широко распространенными в отрасли.
| Критерий | Термохимическая промывка | Пескоструйная обработка | Ультразвуковая очистка | Ручная механическая чистка |
|---|---|---|---|---|
| Влияние на геометрию | Нейтральное (без абразива) | Высокий риск эрозии поверхности | Нейтральное | Высокий риск повреждения инструментом |
| Доступ к внутренним каналам | Полный (жидкость проникает везде) | Ограниченный (тень зоны) | Хороший, но зависит от частоты | Невозможен |
| Скорость процесса | Средняя (2–6 часов) | Быстрая (минуты) | Средняя (30–90 минут) | Очень низкая (часы/дни) |
| Экологичность | Требует утилизации раствора | Пыль, шум, отходы абразива | Высокая (водные растворы) | Зависит от используемых растворителей |
| Стоимость эксплуатации | Средняя (химия + энергия) | Низкая (абразив) | Низкая (вода + моющее) | Высокая (трудозатраты) |
| Рекомендация | Для сложных форм с каналами охлаждения и деликатной поверхностью | Для грубых наружных поверхностей, не требующих высокой точности | Для мелких деталей без сильного нагара | Только для экстренных случаев или локальной доочистки |
Из таблицы видно, что термохимическая промывка является оптимальным выбором для восстановления эксплуатационных характеристик прецизионных пресс-форм, где сохранение размерной точности и качества поверхности является приоритетом.
Практические сценарии применения
Чтобы понять реальную ценность оборудования, рассмотрим два типичных производственных сценария.
Сценарий 1: Литье инженерных пластиков с добавками
Условие: Предприятие производит корпуса для бытовой электроники из поликарбоната с антипиренами. Со временем на поверхности форм образуется твердый нагар, который трудно удалить механически, не поцарапав зеркальную полировку.
Решение: Использование системы термохимической промывки со специально подобранным щелочным раствором при температуре 80°C. Цикл длится 4 часа.
Результат: Полное удаление нагара из микротрещин и каналов охлаждения. Восстановление исходной шероховатости поверхности. Увеличение межсервисного интервала с 5 000 до 15 000 циклов литья.
Сценарий 2: Автокомпоненты с сложной системой охлаждения
Условие: Литье крупных деталей интерьера автомобиля. Форма имеет развитую систему конформных каналов охлаждения, в которых накапливаются отложения, снижающие эффективность теплоотвода и увеличивающие цикл охлаждения детали.
Решение: Термохимическая промывка с активной циркуляцией раствора через каналы формы.
Результат: Восстановление пропускной способности каналов охлаждения. Снижение времени цикла литья на 12%. Устранение дефектов усадки на готовых изделиях.
Рекомендации по закупке и эксплуатации
Приобретение системы термохимической промывки — это инвестиция, которая должна приносить дивиденды годами. Вот несколько практических советов для инженеров и закупщиков:
- Аудит текущих проблем: Перед заказом оборудования проанализируйте типы загрязнений. Разные пластики и добавки требуют разных химических реагентов. Убедитесь, что выбранная система совместима с необходимой химией.
- Проверка документации: Требуйте полные технические паспорта, схемы подключения и инструкции по технике безопасности. Наличие сертификации ISO у производителя, такой как у ООО «Ляонин Годин», является хорошим индикатором качества документации и процессов.
- Обучение персонала: Даже самая автоматизированная система требует квалифицированного обслуживания. Убедитесь, что поставщик предоставляет обучение для ваших операторов и сервисных инженеров.
- План утилизации отходов: Заранее согласуйте с экологическими службами предприятия процедуру утилизации отработанных химических растворов. Современные системы позволяют минимизировать объем отходов за счет регенерации, но полностью исключить их нельзя.
- Сервисная поддержка: Узнайте о наличии запасных частей и скорости реакции службы поддержки. Простой линии из-за неисправности очистной установки может стоить дороже, чем сама установка.
Инженерный опыт подсказывает, что надежность системы определяется не только качеством сборки, но и правильностью эксплуатации. Регулярный контроль концентрации реагентов, своевременная замена фильтров и калибровка датчиков температуры продлевают срок службы оборудования и обеспечивают стабильное качество очистки.
Часто задаваемые вопросы (FAQ)
Как долго длится цикл термохимической промывки?
Длительность цикла зависит от степени загрязнения, типа пластика и температуры раствора. В среднем процесс занимает от 2 до 6 часов. Для сильно загрязненных форм может потребоваться предварительная механическая очистка крупных отложений или увеличение времени экспозиции.
Безопасна ли термохимическая промывка для алюминиевых форм?
Алюминий чувствителен к щелочным растворам. Для алюминиевых форм необходимо использовать специальные нейтральные или слабокислотные реагенты, а также строго контролировать температуру и время обработки. Всегда консультируйтесь с производителем химии и оборудования перед обработкой цветных металлов.
Требуется ли специальная подготовка помещения для установки системы?
Да, помещение должно быть оборудовано приточно-вытяжной вентиляцией, так как при нагреве химических растворов возможно выделение паров. Также необходимы подвод электроэнергии соответствующей мощности, водоснабжение и канализация для слива отработанных растворов. Пол должен иметь химическую стойкость.
Можно ли автоматизировать процесс загрузки и выгрузки форм?
В стандартных комплектациях загрузка обычно осуществляется вручную с помощью подъемных механизмов (тельферов, кран-балок). Для крупных предприятий возможны индивидуальные решения с полуавтоматической загрузкой, но это значительно увеличивает стоимость системы и оправдано только при очень большом объеме обрабатываемых форм.
Какова ожидаемая окупаемость системы?
Окупаемость зависит от количества обрабатываемых форм и стоимости простоя литьевых машин. Обычно снижение брака на 1–2% и сокращение времени цикла на 5–10% позволяют окупить оборудование за 12–18 месяцев. Дополнительный эффект достигается за счет увеличения срока службы дорогостоящих пресс-форм.
Заключение и следующие шаги
Внедрение системы термохимической промывки пресс-форм — это стратегический шаг towards повышения эффективности литьевого производства. Правильный выбор оборудования, учитывающий специфику ваших задач, позволяет не только улучшить качество продукции, но и снизить общие затраты на обслуживание инструментального парка.
Компания ООО «Ляонин Годин Производство Автоматизированного Электромеханического Оборудования» готова предложить комплексные решения, сочетающие в себе передовые технологии, надежное исполнение и глубокую инженерную экспертизу. Благодаря собственному производству в Даньдуне, сертифицированному по ISO 9001:2000, и опыту работы с крупнейшими промышленными предприятиями Китая, мы гарантируем соответствие оборудования самым строгим требованиям качества и безопасности.
Для получения детального технического предложения, расчета стоимости под ваши конкретные задачи и консультации по выбору оптимальной конфигурации системы, свяжитесь с нашими специалистами. Мы поможем вам найти баланс между производительностью, качеством очистки и бюджетом проекта.
Узнайте больше о наших решениях для промышленной автоматизации и очистных системах: продукты и технические решения.