

Высокоточный лазерный резак для резки стальных листов: цена от производителя
2026-10-11
- Высокоточный лазерный резак для резки стальных листов: технические особенности и факторы ценообразования
- Технические параметры, влияющие на точность и качество реза
- Факторы формирования цены на лазерное оборудование от производителя
- Сравнение технологий: Кислородная vs Азотная резка стали
- Применение высокоточных лазерных резаков в промышленности
- Как выбрать поставщика: критерии оценки надежности
- Обслуживание и эксплуатация: продление срока службы оборудования
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Высокоточный лазерный резак для резки стальных листов: технические особенности и факторы ценообразования
Выбор промышленного оборудования для металлообработки в 2026 году требует глубокого понимания не только базовых характеристик станка, но и его интеграции в существующие производственные цепочки. Высокоточный лазерный резак для резки стальных листов представляет собой сложную электромеханическую систему, где ключевую роль играют стабильность луча, качество оптики и алгоритмы управления движением. Для инженеров и руководителей производств критически важно оценивать оборудование не по рекламным буклетам, а по реальным параметрам точности, скорости реза и эксплуатационным расходам.
В условиях современного рынка, где требования к допуску деталей ужесточаются, а сроки выполнения заказов сокращаются, приобретение лазерного комплекса напрямую от производителя становится стратегическим решением. Это позволяет избежать наценок посредников и получить доступ к технической поддержке на этапе проектирования производственной линии. Компания ООО «Ляонин Годин Производство Автоматизированного Электромеханического Оборудования», расположенная в городе Даньдун, демонстрирует подход интегрированного предприятия, объединяющего научные исследования и производство. Наличие собственной производственной базы площадью более 3000 квадратных метров и штата квалифицированных инженеров позволяет контролировать каждый этап создания оборудования, включая лазерные резаки, что напрямую влияет на итоговое качество продукции и её стоимость.
Принцип работы и ключевые компоненты лазерной резки стали
Лазерная резка основана на термическом воздействии сфокусированного луча высокой энергии на материал. При обработке стали, которая является одним из самых распространенных конструкционных материалов, происходят процессы плавления, испарения или выгорания металла в зоне воздействия луча. Выдувание расплава осуществляется струей вспомогательного газа (кислород, азот или воздух), который также участвует в экзотермической реакции при резке углеродистых сталей кислородом.
Ключевыми компонентами, определяющими класс оборудования как «высокоточный», являются:
- Источник лазера (генератор): В современных промышленных решениях доминируют волоконные лазеры благодаря высокому КПД (до 30-40%) и отсутствию необходимости в сложной системе зеркал. Мощность источника варьируется от 1 кВт до 20 кВт и выше, что определяет максимальную толщину разрезаемого листа.
- Система подачи луча и оптика: Качество фокусировки зависит от состояния защитных линз и зеркал. Высокоточные головки оснащены автоматической фокусировкой, позволяющей динамически изменять положение фокуса в зависимости от толщины материала без остановки процесса.
- Механическая часть и приводы: Точность позиционирования достигается за счет использования серводвигателей и линейных направляющих высокого класса. Жесткость портала и балансировка осей X, Y и Z критичны для минимизации вибраций на высоких скоростях.
- Система ЧПУ (CNC): Программное обеспечение управляет траекторией движения, компенсацией люфтов и параметрами реза. Современные контроллеры поддерживают алгоритмы предотвращения столкновений и оптимизации раскроя.
Технические параметры, влияющие на точность и качество реза
При выборе оборудования необходимо анализировать не только заявленную мощность, но и совокупность технических характеристик, которые определяют реальную производительность. Ошибки в оценке этих параметров часто приводят к тому, что станок не справляется с задачами серийного производства или требует постоянных настроек.
| Параметр | Влияние на процесс резки | Рекомендуемые значения для высокоточной резки |
|---|---|---|
| Позиционная точность | Определяет соответствие геометрических размеров детали чертежу. | ±0.03 мм / 1000 мм |
| Повторяемость точности | Способность станка возвращаться в одну и ту же точку при многократных циклах. | ±0.02 мм |
| Ширина реза (керф) | Влияет на плотность раскроя и количество отходов материала. | 0.1 – 0.3 мм (зависит от толщины и мощности) |
| Шероховатость поверхности (Ra) | Определяет необходимость последующей механической обработки кромок. | Ra 12.5 – 25 мкм для азотной резки |
| Максимальная скорость холостого хода | Влияет на общее время цикла при сложном контуре с множеством коротких резов. | До 120–140 м/мин |
| Ускорение осей | Критично для качественной резки мелких деталей и сложных геометрических фигур. | 1.0 – 1.5 G |
Важно понимать, что указанные параметры достигаются только при правильной настройке оборудования и использовании качественных расходных материалов. Например, использование неоригинальных сопел или линз может снизить точность фокусировки и привести к нестабильному резу, даже если механическая часть станка идеальна.
Инженерный взгляд на выбор мощности лазера
Существует распространенное заблуждение, что чем выше мощность лазера, тем лучше. Однако с инженерной точки зрения, избыточная мощность при резке тонких листов (до 3-4 мм) может привести к перегрезу, образованию грата и ухудшению качества кромки. Для высокоточной резки тонколистовой стали часто оптимальными являются источники мощностью 1–3 кВт, обеспечивающие высокую скорость и чистоту реза. Мощные установки (6 кВт и выше) целесообразны для работы с толщинами от 10 мм и выше, где важна пробивная способность и скорость ведения реза. Выбор должен базироваться на анализе типовой номенклатуры деталей, а не на стремлении купить «самое мощное» оборудование.
Факторы формирования цены на лазерное оборудование от производителя
Запрос «цена от производителя» часто подразумевает поиск наиболее выгодного предложения, однако в сегменте промышленного оборудования цена формируется сложной структурой затрат. Понимание этих компонентов помогает закупщикам аргументированно вести переговоры и избегать скрытых расходов в будущем.
1. Стоимость комплектующих и их происхождение
До 60-70% стоимости лазерного станка составляют ключевые компоненты: источник лазера, режущая головка, система ЧПУ и приводы. Использование брендовых компонентов (например, генераторов от ведущих мировых производителей, сервоприводов и редукторов высокого класса) значительно увеличивает начальную стоимость, но гарантирует долговечность и стабильность работы. Дешевые аналоги могут потребовать замены уже через год интенсивной эксплуатации, что нивелирует первоначальную экономию.
2. Конструкция станины и термообработка
Жесткость станины — фундамент точности. Производители, такие как ООО «Ляонин Годин», уделяют особое внимание производству сварных конструкций. Станина должна пройти процедуру старения (термообработки или длительного естественного вылеживания) для снятия внутренних напряжений металла. Игнорирование этого этапа приводит к деформации геометрии станка со временем, что делает невозможным сохранение высокой точности резки. Затраты на качественную обработку металла и контроль геометрии напрямую включены в цену изделия.
3. Интеграция и программное обеспечение
Стоимость включает не только «железо», но и интеллектуальную составляющую: настройку системы ЧПУ, калибровку оптики, разработку постпроцессоров для конкретного программного обеспечения раскроя. Квалифицированный инженерный персонал, имеющийся в штате производственных компаний, обеспечивает правильную сборку и тестирование каждого узла. В компании ООО «Ляонин Годин Производство Автоматизированного Электромеханического Оборудования» строгий многоуровневый контроль на всех этапах изготовления, сертифицированный по ISO 9001:2000, является стандартом, влияющим на конечную надежность продукта.
4. Логистика и таможенные расходы
При покупке оборудования у зарубежного производителя необходимо учитывать затраты на упаковку, международную перевозку и таможенное оформление. Профессиональные производители предлагают оптимизированные логистические решения, включая разборку крупных узлов для транспортировки в стандартных контейнерах, что снижает фрахтовые расходы.
Сравнение технологий: Кислородная vs Азотная резка стали
Выбор вспомогательного газа является одним из ключевых решений при настройке лазерного резака. Этот выбор диктуется требованиями к качеству кромки и экономической эффективностью процесса.
| Критерий | Резка кислородом (O2) | Резка азотом (N2) |
|---|---|---|
| Механизм резки | Экзотермическая реакция (горение металла) | Плавление и выдувание расплава |
| Качество кромки | Окисленная поверхность, возможен грат | Чистая, блестящая кромка без окислов |
| Скорость резки | Выше (для толщин > 4-5 мм) | Ниже (требуется больше энергии на плавление) |
| Расход газа | Низкий | Высокий (особенно для толстых листов) |
| Последующая обработка | Требуется зачистка перед сваркой или покраской | Минимальная или отсутствует |
| Применение | Черновые заготовки, конструкции под покраску | Детали машиностроения, пищевая промышленность, видимые элементы |
Для предприятий, работающих с нержавеющей сталью или деталями, требующими высокой эстетики и коррозионной стойкости шва, азотная резка является безальтернативной. Однако для углеродистых сталей средней и большой толщины, идущих на сварные конструкции, кислородная резка экономически более оправдана из-за высокой скорости и низкого расхода газа.
Применение высокоточных лазерных резаков в промышленности
Лазерное оборудование интегрировано в различные сектора тяжелой и легкой промышленности. Рассмотрим два конкретных сценария применения, где точность и надежность оборудования играют решающую роль.
Сценарий 1: Производство элементов для нефтегазовой отрасли
Условия: Изготовление фланцев, опорных плит и крепежных элементов из низколегированных сталей толщиной 10-20 мм. Требуется высокая точность отверстий под болтовые соединения (допуск H11-H12).
Требования к оборудованию: Стабильность геометрии при длительной работе, возможность пробивки отверстий без предварительного сверления, качественная кромка для последующей сварки.
Решение: Использование волоконного лазера мощностью 4-6 кВт с системой автоматической фокусировки. Применение кислорода в качестве вспомогательного газа для снижения себестоимости реза. Оборудование должно быть оснащено системой охлаждения, способной работать в непрерывном режиме 24/7.
Риски: Деформация тонких элементов при нагреве. Решение — использование таблиц с пинами и оптимизация стратегии реза (микросоединения).
Сценарий 2: Машиностроение и производство корпусных деталей
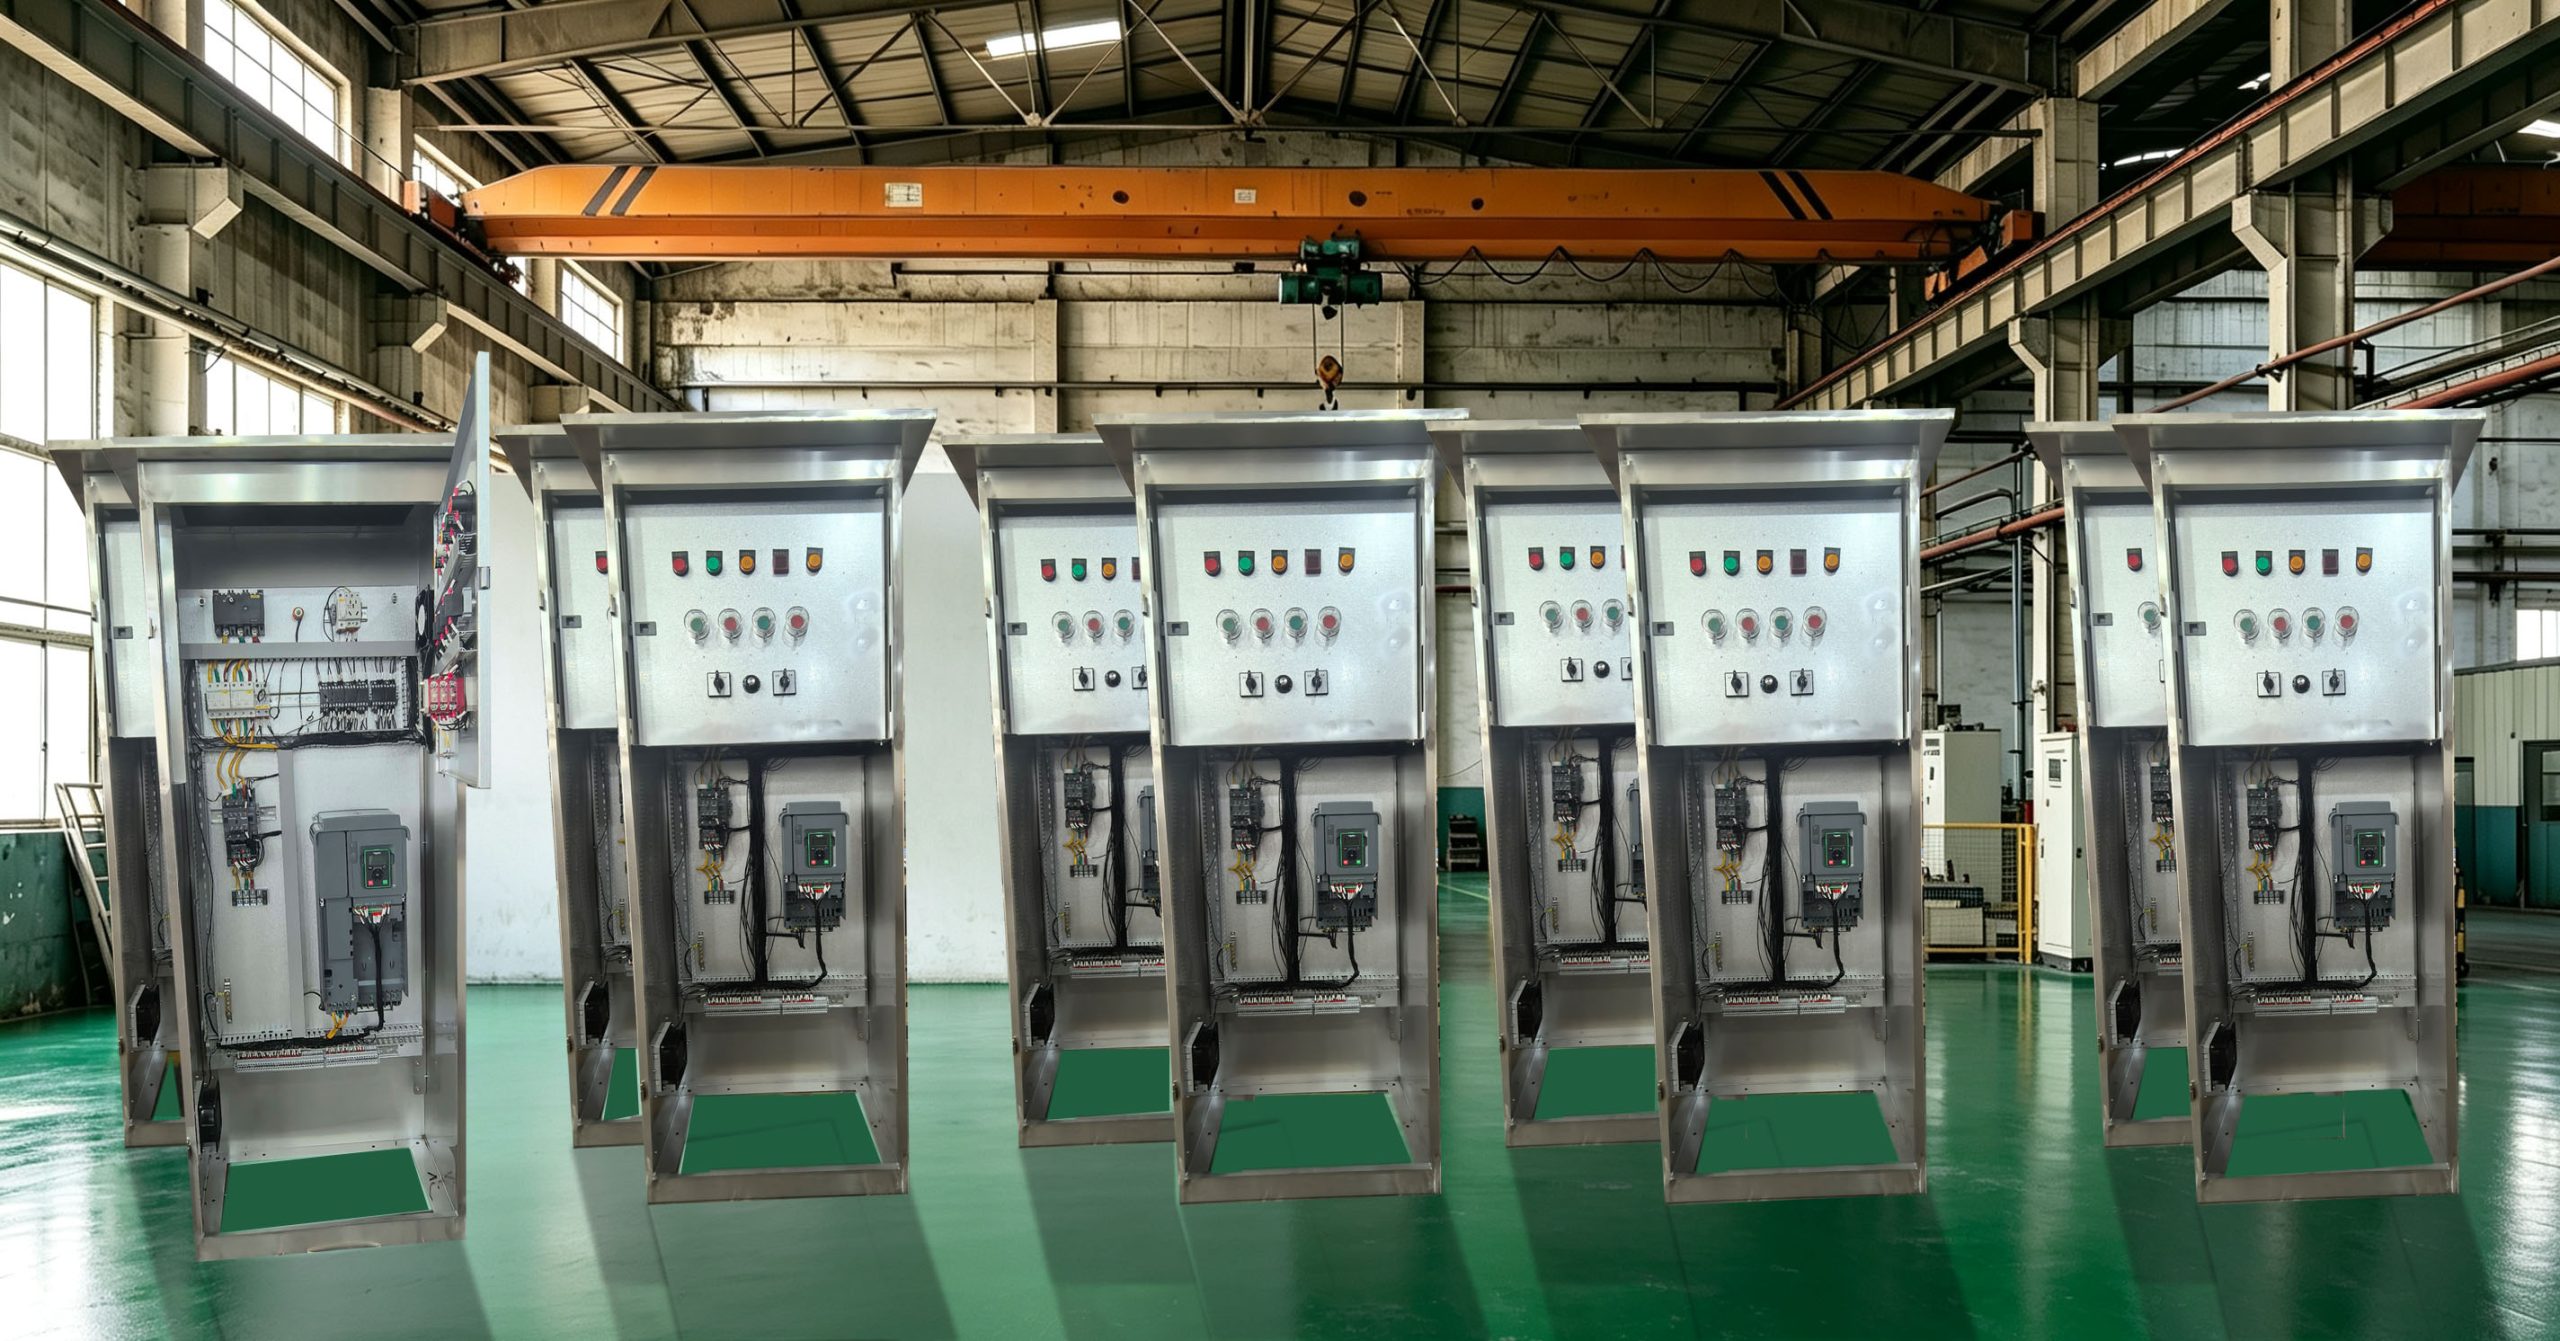
Условия: Серийное производство корпусов для электротехнических шкафов и панелей управления из нержавеющей стали толщиной 1-2 мм. Высокие требования к внешнему виду (отсутствие следов реза, заусенцев).
Требования к оборудованию: Высочайшая динамика осей (ускорение), минимальная ширина реза, чистота кромки.
Решение: Лазер мощностью 1-2 кВт с высокоскоростной режущей головкой. Резка азотом под высоким давлением. Использование функции «Fly cutting» (летучий рез) для перфорации и прямых линий.
Инженерный совет: В данном случае критична чистота азота (99.999%). Использование азота меньшей чистоты приведет к появлению желтого налета на кромке, что потребует дополнительной химической очистки.
Как выбрать поставщика: критерии оценки надежности
Рынок промышленного оборудования насыщен предложениями, но не все производители обладают необходимыми компетенциями для создания высокоточных систем. При выборе партнера следует обращать внимание на следующие аспекты:
- Собственное производство: Наличие цехов металлообработки, сборочных линий и испытательных стендов. Компания, собирающая станки «в гараже» из покупных комплектов, не сможет обеспечить стабильное качество и долгосрочную поддержку.
- Инженерный потенциал: Количество квалифицированных специалистов. В штате ООО «Ляонин Годин» работают 5 старших инженеров и 22 технических специалиста с высшим образованием, что позволяет решать сложные нестандартные задачи по автоматизации и адаптации оборудования под нужды заказчика.
- Система контроля качества: Сертификация ISO 9001 является базовым требованием. Важно наличие протоколов испытаний каждого станка перед отгрузкой, включая проверку геометрии и тестовую резку.
- Опыт в смежных отраслях: Производитель, имеющий опыт поставок в металлургию, химию или энергетику, понимает специфику тяжелых условий эксплуатации. Партнерство с такими компаниями, как ООО «Бэньси Сталелитейная Группа» или ООО «Ляоян Сталь», подтверждает способность поставщика выполнять требования крупных промышленных игроков.
- Техническая поддержка и запчасти: Доступность расходных материалов (линзы, сопла, защитные стекла) и возможность оперативной консультации инженеров.
Обслуживание и эксплуатация: продление срока службы оборудования
Даже самый высокоточный лазерный резак требует регулярного обслуживания. Пренебрежение регламентными работами — главная причина снижения точности и выхода оборудования из строя.
- Ежедневный уход: Очистка защитных линз режущей головки, проверка уровня воды в чиллере, удаление шлака из зоны резки.
- Еженедельная проверка: Смазка направляющих и реек, проверка давления газов, осмотр кабелей на предмет повреждений.
- Ежемесячное обслуживание: Калибровка перпендикулярности луча, проверка точности позиционирования осей, замена фильтров в системе охлаждения и вентиляции.
- Контроль окружающей среды: Лазерное оборудование чувствительно к температуре и влажности. Помещение должно быть оборудовано системой климат-контроля. Перепады температур вызывают тепловое расширение механических частей, что негативно сказывается на точности.
Часто задаваемые вопросы (FAQ)
Какова реальная точность резки стали толщиной 10 мм?
Для высокоточного волоконного лазера мощностью 4-6 кВт точность резки стали 10 мм обычно составляет ±0.1 мм. Однако этот параметр сильно зависит от качества листа (его плоскостности), состояния оптики и правильности настройки фокуса. Для достижения максимальной точности рекомендуется использовать листы первого сорта с минимальными допусками по толщине.
Влияет ли марка стали на скорость и качество резки?
Да, значительно. Углеродистые стали режутся быстрее и легче, особенно с использованием кислорода. Нержавеющие стали требуют больше энергии и использования азота для получения чистой кромки. Легированные стали с высоким содержанием хрома или никеля могут иметь другую теплопроводность, что требует корректировки параметров реза (мощности, скорости, частоты импульсов).
Можно ли модернизировать лазерный резак после покупки?
Базовые компоненты, такие как источник лазера или режущая головка, могут быть заменены или upgraded, но это требует вмешательства сертифицированных инженеров. Модернизация системы ЧПУ или добавление автоматических загрузчиков/разгрузчиков возможна, если это было предусмотрено конструкцией станка изначально. Компания ООО «Ляонин Годин» предоставляет полный цикл технической поддержки, включая консультации по модернизации и адаптации оборудования.
Какие документы необходимы для импорта лазерного оборудования?
Для импорта промышленного оборудования требуется пакет документов, включающий инвойс, упаковочный лист, контракт внешнеэкономической сделки, а также сертификаты соответствия (например, EAC для стран ЕАЭС). Производитель должен предоставить технический паспорт, руководство по эксплуатации и декларацию о соответствии стандартам безопасности. Опытный поставщик помогает в подготовке всех необходимых технических описаний для таможенной классификации.
Почему цена у производителя может быть ниже, чем у дилеров?
Покупка напрямую у завода-изготовителя исключает маржу посредников, дистрибьюторов и торговых домов. Кроме того, производитель может гибко конфигурировать оборудование под конкретные задачи, убирая ненужные опции, что снижает стоимость. Однако важно учитывать, что экономия не должна идти в ущерб качеству комплектующих и сервисной поддержке.
Заключение и рекомендации по закупке
Инвестиции в высокоточный лазерный резак для резки стальных листов — это долгосрочное вложение в производственный потенциал предприятия. В 2026 году рынок требует не просто наличия станка, а наличия надежного, предсказуемого и эффективного инструмента. При выборе оборудования приоритет должен отдаваться не самой низкой цене, а соотношению «стоимость владения» и «производительность».
Инженерам и закупщикам рекомендуется:
- Провести тестовую резку своих типовых деталей на оборудовании поставщика.
- Запросить подробный список комплектующих с указанием брендов и моделей.
- Оценить квалификацию сервисной службы и наличие склада запчастей.
- Рассмотреть предложения от интегрированных производителей, таких как ООО «Ляонин Годин Производство Автоматизированного Электромеханического Оборудования», которые сочетают в себе научно-исследовательский потенциал, собственное производство и опыт реализации проектов в различных отраслях промышленности, от металлургии до водоснабжения.
Правильный выбор оборудования и партнера позволит снизить себестоимость продукции, повысить качество выпускаемых изделий и обеспечить бесперебойную работу производственной линии.
Для получения детальной технической спецификации, расчета стоимости оборудования под ваши задачи и консультации инженеров, пожалуйста, ознакомьтесь с нашими продуктовыми решениями и техническими каталогами.